
Informasi Pengingat



Sep 04, 2026
Sambungan casing yang gagal saat perbaikan jarang terjadi karena kecelakaan. Ini adalah hasil keputusan yang dibuat jauh sebelum benang merah pertama kali bersentuhan. Bagi siapa saja yang mengoperasikan atau membeli peralatan bucking, prediksi kinerja lapangan yang paling dapat diandalkan adalah bagaimana alat berat tersebut dibuat. Proses pembuatan unit bucking menentukan akurasi torsi, kemampuan berlipat, dan pada akhirnya apakah unit melindungi sambungan premium atau merusaknya .
Unit bucking, juga disebut unit bucking kopling casing dan tubing atau mesin sekrup, membuat dan memutuskan sambungan berulir pada casing, tubing, dan pipa bor. Selama riasan, pemintal menyatukan sambungan dengan cepat, dan kunci pas hidrolik menerapkan torsi terkontrol yang menempatkan ulir ke nilai yang ditentukan untuk sambungan tersebut. Selama breakout, mesin yang sama menerapkan torsi balik yang terkontrol untuk memisahkan sambungan tanpa merusak atau mendistorsi profil ulir.
Kata mengendalikan Inilah yang membedakan mesin kelas industri dari kunci pas listrik sederhana. Torsi rias adalah nilai yang dihitung berdasarkan geometri ulir, kompon ulir, dan beban servis. Jika mesin tidak dapat menahan torsi dalam pita sempit, sambungan lubang bawah dapat bocor atau rusak, tidak peduli seberapa bagus pipa tersebut. Inilah alasannya mengapa proses manufaktur sangat erat kaitannya dengan kinerja operasional. Belajar Pabrikan mencapai keluaran torsi yang bertenaga tanpa guncangan mekanis adalah cara praktis untuk membandingkan desain sebelum membeli.
Pembuatan unit bucking mengikuti urutan yang disiplin, karena kinerja akhir sangat bergantung pada kualitas perakitan dan juga kualitas komponen. Di pabrik pada umumnya, proses pembangunan berlangsung dalam urutan berikut:
Setiap tahap dibangun berdasarkan tahap sebelumnya. Lubang spindel yang tidak sejajar tidak dapat diperbaiki melalui perangkat lunak, dan sirkuit hidrolik yang tidak stabil akan menghasilkan pembacaan torsi yang tidak dapat diandalkan, tidak peduli seberapa akurat transdusernya.
Rangka membawa torsi reaksi penuh kunci pas. Pada penyambungan casing yang besar, sebuah unit dapat menghasilkan puluhan ribu newton-meter, dan rangkanya sedikit menyimpang karena beban tersebut. Jika defleksi tidak seragam, kunci pas akan kehilangan keselarasan dengan sumbu sambungan. Pengelasan merupakan sumber risiko utama, karena tegangan sisa pengelasan dapat merusak rangka setelah pemesinan. Pabrikan yang serius menghilangkan stres pada rangka yang dilas, kemudian dudukan bantalan mesin dan permukaan pemasangan dalam satu pengaturan sehingga setiap sumbu kritis berbagi satu geometri referensi.
Rangkaian torsi adalah jalur mekanis dari motor hidrolik ke sambungan: gearbox, spindel, dan transduser torsi. Pemasangan transduser lebih penting daripada yang disadari sebagian besar pembeli. Pengukuran torsi in-line langsung menangkap torsi sebenarnya yang diterapkan pada sambungan, sedangkan sistem tidak langsung menyimpulkan torsi dari tekanan hidraulik dan kehilangan akurasi seiring pemakaian segel dan perubahan suhu oli. Selama perakitan, pabrikan memverifikasi penyatuan roda gigi, beban awal bantalan, dan serangan balik. Serangan balik yang berlebihan menyebabkan memutar torsi pada saat ulir, yaitu saat permukaan ulir paling rentan.
Rahang kunci pas dan pemintalan bekerja sebagai satu sistem, dan gaya penjepit harus tetap konsisten dari sambungan pertama hingga sambungan terakhir. Rahang yang kegagalan saat riasan menghasilkan panas dan merusak permukaan pipa. Kontrol pompa dengan kompensasi tekanan, akumulator dengan ukuran yang tepat, dan sisipan rahang yang diperkeras menunjukkan bahwa sistem hidraulik dirancang untuk siklus berkelanjutan dibandingkan penggunaan tugas ringan sesekali.
Sistem kontrol menerjemahkan kurva torsi ke dalam perilaku alat berat. Unit modern menyimpan program torsi khusus sambungan dan mengurangi kecepatan saat torsi mendekati target, menyelesaikan derajat putaran terakhir pada kecepatan mulur. Kalibrasi adalah bagian dari proses manufaktur, bukan sekedar renungan. Torsi transduser harus beroperasi berdasarkan referensi yang dapat dilacak, dan mesin harus dikirimkan dengan sertifikat kalibrasi.
Pengguna akhir jarang melihat kriteria penerimaan yang harus dipenuhi oleh unit bucking sebelum meninggalkan pabrik. Target-target ini merupakan dasar yang berguna untuk menerangi apa yang ingin dijamin oleh produsen.
| Parameter | Target penerimaan yang khas | Mengapa itu penting |
|---|---|---|
| Akurasi torsi | ±1% atau lebih baik dari nilai yang ditetapkan | Memungkinkan riasan koneksi yang kurang atau berlebihan |
| Spindel memiliki konsentrisitas | TIR 0,05 mm atau kurang | Menjaga rahang tetap sejajar dengan sambungan |
| Pemasangan torsi transduser | Pengukuran langsung dan sebaris | Mempertahankan akurasi meskipun suhu oli dan seal sudah aus |
| Pengulangan kekuatan penjepit | ±2% atau lebih baik | Kemungkinan rahangnya mogok dan kerusakan permukaan |
| Kontrol kecepatan awal | Variabel kecepatan dengan fungsi creep | Menghindari beban benturan pada kontak ulir |
| Peringkat kebocoran hidrolik | Tidak ada kebocoran eksternal pada tekanan terukur | menolak torsi stabil dan pengoperasian yang aman |
Nilai-nilai ini merupakan dasar yang berguna dibandingkan spesifikasi universal, namun nilai-nilai ini menggambarkan seperti apa target manufaktur yang disiplin. Unit yang memenuhinya akan menangani siklus sukses dan putus yang berulang dengan hasil yang konsisten. Unit yang tidak akan muncul di lapangan sebagai unit yang rusak, kebocoran sambungan, dan keausan benang dini.
Sebelum pengiriman, unit bucking harus menjalani pengujian penerimaan pabrik yang mencerminkan siklus kerja sebenarnya. Sistem hidraulik telah diuji tekanannya, kunci pas diputar pada torsi diukur penuh, dan keakuratan torsi diperiksa di beberapa titik di seluruh rentang pengoperasian. Karena sambungan casing dan tubing berada di bawah standar seperti API 5CT dan API 5B, banyak pemasok juga harus menunjukkan bahwa peralatan mereka menangani nilai torsi dan bentuk ulir yang disyaratkan oleh standar tersebut.
Mintalah sertifikat kalibrasi dan laporan penerimaan pabrik, bukan hanya brosur. Ketika pabrikan tidak dapat mendokumentasikan ketertelusuran torsi, kinerja di lapangan menjadi sebuah pertaruhan. Untuk melihat lebih dalam pada sisi regulasi, tinjaulah Persyaratan terpenuhinya mesin bubut bucking API 5CT sebelum menyelesaikan spesifikasi Anda.
Kesibukan dari jalan pintas manufaktur muncul di tempat-tempat yang dapat diprediksi:
Tanda yang paling terlihat dari proses manufaktur yang baik adalah prediktabilitas yang membosankan: torsi yang sama, kurva kecepatan yang sama, dan hasil yang sama pada setiap sambungan.
Memahami proses produksi memudahkan untuk mengajukan pertanyaan yang tepat sebelum menandatangani pesanan pembelian:
Pada tingkat peralatan, pilihan praktis untuk pekerjaan casing dan tubing adalah unit bucking seri TYSKNKJ-100 untuk casing dan tubing, yang dibuat untuk riasan terkontrol dan torsi breakout dalam pemrosesan tubular ladang minyak.
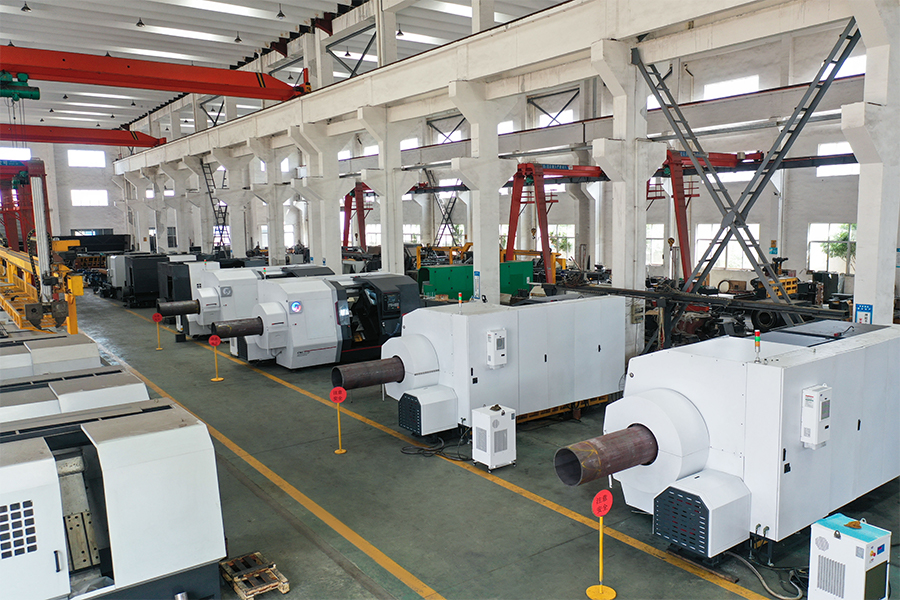
Di pabrik kopling lengkap, mesin bubut memproses pipa minyak untuk operasi penguliran di bagian hulu harus menjaga geometri ulir dalam toleransi sebelum unit bucking melihat sambungannya. Selain mesin itu sendiri, jalur produksi cerdas yang menghubungkan pemesinan, bucking, dan inspeksi ke dalam satu aliran mencegah kemacetan yang tidak dapat diperbaiki oleh satu mesin bagus.
Proses pembuatan unit bucking bukanlah daftar suku cadang; ini adalah serangkaian keputusan yang terkendali tentang penyelarasan, torsi, kalibrasi, dan verifikasi. Pembeli yang memahami keputusan tersebut dapat membedakan antara mesin yang melindungi koneksi premium dan mesin yang secara diam-diam merusaknya. Perbedaan itu terlihat di setiap benang, setiap sambungan, dan setiap sumur yang dijangkaunya.
Produk Terkait
 Model:TYSK-630T Pipa bor, sambungan & kopling mesin bubut
Mesin ini mengadopsi sistem FANUC CNC dengan akurasi pemrosesan yang stabil dan fungsi pemrograman yang fleksibel untuk memastikan bahwa suku cadang yang diproses memenuhi standar industri yang ketat. Torsi tinggi dan desain beban berat dapat mengatasi pekerjaan terus menerus dalam jangka panjang dan memiliki daya tahan yang kuat.
 Model:TYSK-1355 Mesin bubut pemrosesan pipa minyak
Mesin ini mengadopsi sistem FANUC CNC dengan akurasi pemrosesan yang stabil dan fungsi pemrograman yang fleksibel untuk memastikan bahwa suku cadang yang diproses memenuhi standar industri yang ketat. Torsi tinggi dan desain beban berat dapat mengatasi pekerjaan terus menerus dalam jangka panjang dan memiliki daya tahan yang kuat.
 Model:TYSK-XQJ-550 Mesin Skiving Film PTFE Menengah & Besar
Dirancang untuk memproses blanko dengan diameter maksimum 550 mm dan panjang maksimum 1000 mm. Kami juga dapat menyesuaikan sesuai kebutuhan pengguna. Kecepatan dan ketebalan perubahan yang ramah dengan CNC.
 Seri:TYSK-NKJ Mesin sekrup/casing dan unit bucking kopling tubing
Alat berat ini menggunakan motor hidrolik, mekanisme mengambang mekanis, dan deteksi torsi waktu nyata, beradaptasi dengan pembengkokan material, dan mencegah deformasi material. Mesin bantu dikonfigurasi untuk membantu semi-otomatisasi.
 Solusi material yang panjang dan berat Mekanisme pemuatan dan pembongkaran otomatis untuk threading pipa
Mode dukungan fleksibel khusus dapat secara efektif mengurangi pengaruh pembengkokan benda kerja pada pemrosesan dan meningkatkan hasil. Sangat cocok dengan mesin bubut ulir pipa kami.
 Penghancur Chip Besi Modular Crusher kekuatan tinggi untuk chip
Bilahnya terbuat dari bahan berkekuatan tinggi dan ditempatkan secara wajar di pintu keluar ekstraktor serpihan untuk memecahkan serpihan besi yang menggumpal. Mengurangi risiko rollback dan meningkatkan pemanfaatan kerangka limbah.
 Seri:TYSK-HB Tukang las pita tahan automatik yang tahan automatik
Berlaku untuk ARNCO 100XT, 200XT, 300XT. Mendukung pengelasan permukaan kawat berinti atau padat φ1.2-2.0. Dapat dilengkapi dengan pengelasan semprotan pistol tunggal dan pengelasan semprotan pistol ganda dua arah. Mendukung kontrol sistem PLC atau CNC.
