
Informasi Pengingat



Sep 09, 2026
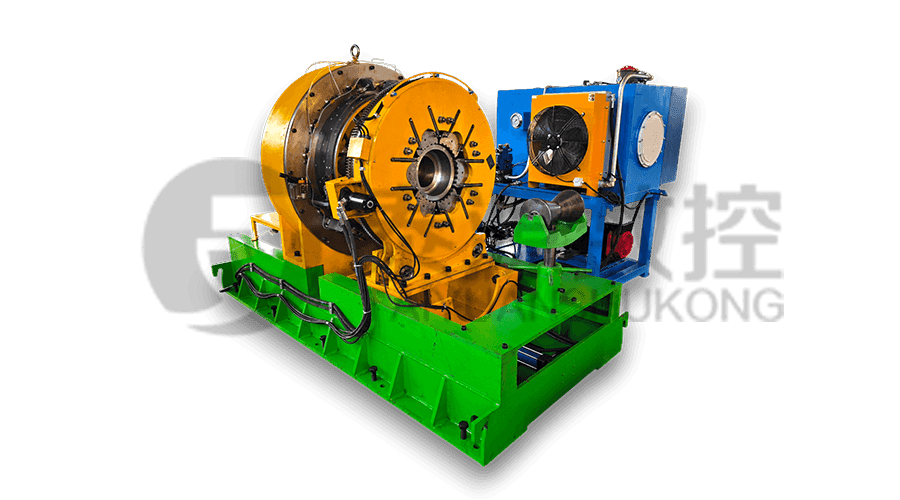
Unit bucking, kadang-kadang disebut mesin bucking atau mesin sekrup, menerapkan torsi terkontrol untuk memperbaiki atau memutuskan sambungan casing dan pipa yang berulir. Ketika mulai gagal, tanda pertama biasanya bukan ada yang terkunci atau ada bagian yang rusak. Ini adalah grafik torsi yang tidak lagi sesuai dengan grafik: mesin berhenti pada hitungan putaran yang benar, namun torsi akhir 10 persen lebih rendah dari sambungan sebelumnya, atau sambungan berputar seperempat putaran setelah spindel berhenti.
Banyak sambungan ladang minyak yang ditentukan berdasarkan toleransi ulir API 5B dan dibuat berdasarkan bagan torsi khusus sambungan. Unit bucking adalah bagian dari rantai pengukuran tersebut. Pola yang sama berulang di banyak toko: unit bucking perlahan-lahan kehilangan akurasi torsi, pegangan penjepit, atau penyelarasan . Sambungan pipa, kopling, dan ulir berada dalam spesifikasi; mesin adalah variabelnya. Artikel ini menggambarkan masalah unit bucking yang paling umum hingga solusi praktis, dimulai dengan diagnosis dan dilanjutkan hingga kalibrasi, pemeliharaan, dan pemilihan peralatan. Untuk melihat lebih dekat bagaimana mesin ini menghasilkan torsi, baca penjelasan ini keluaran torsi dan prinsip make-up dalam unit bucking kopling .
Pengalaman di lapangan biasanya menunjukkan lima kelompok kesalahan: penyimpangan torsi transduser, keausan penjepitan dan sisipan, ketidakstabilan tekanan hidrolik, ketidaksejajaran spindel, dan kesalahan kontrol atau program. Mereka tidak selalu terpisah. Rahang yang tergelincir pada salah satu sambungan dapat menimbulkan torsi yang terlihat seperti kesalahan transduser, dan spindel yang tidak sejajar dapat membuat setiap kopling mulai miring.
| Masalah | Apa yang kamu lihat | Penyebab biasa | Solusi pertama |
|---|---|---|---|
| Penyimpangan torsi transduser | Torsi akhir turun atau naik di antara sambungan yang identik | Pergeseran nol sel beban, kabel rusak, penguatan salah | Nol ulang pada suhu kerja; verifikasi dengan sel master yang dapat dilacak |
| Keausan rahang dan sisipan | Pipa atau berputar di dalam rahang bawah; garis skor pada OD | Sisipan aus, radius cetakan salah, tekanan penjepitan rendah | ganti sisipan; radius verifikasi; mengatur tekanan penjepitan dengan pipa OD |
| Ketidakstabilan tekanan hidrolik | Torsi melonjak atau turun pada pengaturan tekanan yang sama | Udara di sirkuit, katup pelepas aus, oli panas | Membersihkan udara; katup pelepas servis; mengontrol suhu minyak |
| Ketidaksejajaran spindel | Kopling dimulai pada suatu sudut; thread pertama rusak | Spindel lancip aus, kepala longgar, trem salah | Jalankan uji pisau; periksa kontak lancip; torsi ulang rakitan |
| Kesalahan kontrol atau program | Mesin berhenti lebih awal atau terlambat; menghitung yang salah | Nomor thread salah, sisa offset, penyimpangan encoder | Verifikasi programnya; offset yang jelas; periksa encoder di kedua ujung perjalanan |
Kesalahan torsi adalah yang paling mahal karena dapat menyembunyikan sambungan yang buruk. Transduser yang rusak dapat membaca torsi target sementara torsi sambungan sebenarnya kurang. Sambungan kemudian meninggalkan stasiun di tingkat bawah make-up yang diperlukan. Penanggulangan terbaik adalah dengan mencatat kurva torsi-versus-belokan secara penuh dan membandingkan bentuknya dengan diagram sambungan, bukan hanya angka akhir. Perubahan komponen ulir juga mengubah pengaturannya, sehingga jendela torsi hanya berlaku untuk komponen yang tercantum pada grafik.
Kesalahan penjepitan biasanya terlihat. Tanda mengkilat di sekitar pipa OD, putaran di dalam rahang, atau pipa yang mulai melengkung di dalam loader berarti radius penyisipan atau tekanan penjepitan salah. Kesalahan hidrolik dapat terlihat seperti kesalahan torsi ketika oli dingin, terkontaminasi, atau terlalu panas. Kesalahan penyelarasan adalah yang paling berbahaya karena kerusakan terjadi pada dua thread pertama; pada saat grafik torsi terlihat tidak normal, kopling sudah berulir silang.
Sebelum mengganti komponen, jalankan unit bucking melalui urutan yang memisahkan kesalahan pengukuran dari kesalahan mekanis. Tujuannya adalah untuk mengidentifikasi kegagalan pertama dalam rantai, bukan bagian yang menyebabkan putusnya hubungan.
Lonjakan tiba-tiba di akhir siklus make-up berarti bahu bersentuhan sebelum permukaan referensi tercapai. Zona datar di tengah berarti pipa mungkin tergelincir di rahangnya. Lengkungan yang mulus namun semakin curam biasanya menunjukkan kompresi gabungan benang, bukan kerusakan benang. Kurva ini dapat dibandingkan secara langsung karena encoder dan transduser torsi unit bucking mencatat data yang sama dengan yang dibutuhkan departemen QC.
Changeover adalah momen ketika sebagian besar kesalahan unit bucking terjadi. Ukuran casing yang berbeda, gaya kopling baru, atau target torsi yang lebih rendah semuanya dapat terlihat benar di layar kontrol sementara pengaturan fisiknya salah. Membuat satu sambungan referensi setelah pergantian menangkap kesalahan ini sebelum produksi dimulai. Urutannya dijelaskan lebih rinci dalam panduan ini prosedur pergantian dan kontrol torsi pada mesin bubut unit bucking .
Pemeliharaan preventif memberikan dampak terbesar jika unit bucking diperlakukan sebagai instrumen pengukuran, bukan sekadar mesin hidrolik. Daftar periksa harian yang singkat mencegah sebagian besar masalah umum muncul kembali.
Viskositas oli berubah seiring suhu, sehingga kalibrasi mesin dingin dapat menimbulkan kesalahan sistematis pada proses produksi hangat. Torsi transduser, kabel, amplifier, dan tampilan harus berfungsi dengan sel torsi utama yang disediakan untuk kalibrasi saja. Interval praktisnya bergantung pada jumlah shift dan tingkat keparahan pekerjaan; banyak toko kembali sambungan referensi pada awal setiap shift dan melakukan verifikasi sel master penuh setiap bulan.
Sisipan rahang yang aus atau salah adalah penyebab paling umum dari masalah unit bucking terkait penjepitan. Jari-jari sisipan harus sesuai dengan diameter luar pipa sebenarnya, bukan ukuran nominal yang tertulis di file pekerjaan. Pipa berdinding tipis akan berbentuk oval sebelum pembacaan torsi bergerak jika tekanan penjepit diatur untuk rangkaian casing yang lebih berat. Menandai sisipan berdasarkan radius dan menjaga agar cetakan yang aus tidak berfungsi adalah cara berbiaya rendah untuk menghindari kerusakan benang yang mahal.
Ketidaksejajaran spindel mudah diabaikan karena berkembang secara perlahan. Bila uji dan indikator dial akan menunjukkan apakah hidung spindel berbentuk persegi dengan sumbu penjepit. Toleransi pabrikan mesin sebaiknya digunakan sebagai pengganti pemeriksaan visual, karena benang pertama dapat rusak sepersekian milimeter.
Jika masalah yang sama muncul kembali setelah siklus pemeliharaan penuh, unit pengikat mungkin tidak lagi memiliki kekakuan, resolusi kontrol, atau pencatatan data yang diperlukan untuk campuran sambungan di bengkel Anda. Pemilihan harus didasarkan pada jarak torsi, lubang spindel, sistem penjepitan, dan fungsi kontrol yang membuat pergantian dapat diulang.
Untuk bengkel yang membuat dan memecahkan kopling casing dan tubing, unit bucking casing mesin dan kopling tubing TYSKNKJ-100 adalah contoh mesin yang dirancang dengan torsi hidraulik mengendalikan dan penjepitan berbasis cetakan. Ini memberi operator pembacaan torsi dan putaran yang jelas, yang bertahan sesuai dengan kebutuhan rangkaian diagnosis.
Untuk perbandingan jenis mesin yang lebih luas, baca panduannya memilih mesin bubut unit bucking kopling casing dan tubing sebelum memutuskan antara unit bucking yang berdiri sendiri, mesin threading dan bucking gabungan, dan unit yang nantinya akan dimasukkan ke dalam lini produksi.
Meskipun diagnosisnya benar, beberapa kegagalan unit bucking menyebabkan kerusakan pada pipa tubular yang dapat digunakan. Mengikis setiap ujung pipa yang rusak membutuhkan biaya yang besar, terutama dalam jumlah kecil. Mesin bubut transmisi pipa minyak yang dibuat khusus dapat memotong ulang atau memulihkan profil ulir dengan presisi ekspektasi yang sama seperti pemesinan aslinya. Mesin bubut pengolah pipa minyak TYSK1355 adalah salah satu mesin yang dirancang untuk pekerjaan perbaikan dan pemesinan ulang ini.
Jika akar masalahnya adalah penanganan manual dan bukan akurasi torsi, jalur kopling otomatis menghilangkan bagian proses yang paling bervariasi: memindahkan pipa dan kopling masuk dan keluar dari unit bucking dengan tangan. Lini produksi penggandeng cerdas menghubungkan pembuatan, inspeksi, dan perekaman data sehingga kurva torsi dipertahankan untuk setiap penyambungan.
Masalah unit bucking terpecahkan ketika mesin dapat kembali torsi dan hasil putaran yang sama dalam toleransi sambungan. Mulailah dengan kalibrasi dan disiplin pergantian. Jika mesin tidak dapat menahan proses setelah itu, langkah selanjutnya adalah meningkatkan workholding, kontrol torsi, atau penanganan material.
Produk Terkait
 Model:TYSK-630T Pipa bor, sambungan & kopling mesin bubut
Mesin ini mengadopsi sistem FANUC CNC dengan akurasi pemrosesan yang stabil dan fungsi pemrograman yang fleksibel untuk memastikan bahwa suku cadang yang diproses memenuhi standar industri yang ketat. Torsi tinggi dan desain beban berat dapat mengatasi pekerjaan terus menerus dalam jangka panjang dan memiliki daya tahan yang kuat.
 Model:TYSK-1355 Mesin bubut pemrosesan pipa minyak
Mesin ini mengadopsi sistem FANUC CNC dengan akurasi pemrosesan yang stabil dan fungsi pemrograman yang fleksibel untuk memastikan bahwa suku cadang yang diproses memenuhi standar industri yang ketat. Torsi tinggi dan desain beban berat dapat mengatasi pekerjaan terus menerus dalam jangka panjang dan memiliki daya tahan yang kuat.
 Model:TYSK-XQJ-550 Mesin Skiving Film PTFE Menengah & Besar
Dirancang untuk memproses blanko dengan diameter maksimum 550 mm dan panjang maksimum 1000 mm. Kami juga dapat menyesuaikan sesuai kebutuhan pengguna. Kecepatan dan ketebalan perubahan yang ramah dengan CNC.
 Seri:TYSK-NKJ Mesin sekrup/casing dan unit bucking kopling tubing
Alat berat ini menggunakan motor hidrolik, mekanisme mengambang mekanis, dan deteksi torsi waktu nyata, beradaptasi dengan pembengkokan material, dan mencegah deformasi material. Mesin bantu dikonfigurasi untuk membantu semi-otomatisasi.
 Solusi material yang panjang dan berat Mekanisme pemuatan dan pembongkaran otomatis untuk threading pipa
Mode dukungan fleksibel khusus dapat secara efektif mengurangi pengaruh pembengkokan benda kerja pada pemrosesan dan meningkatkan hasil. Sangat cocok dengan mesin bubut ulir pipa kami.
 Penghancur Chip Besi Modular Crusher kekuatan tinggi untuk chip
Bilahnya terbuat dari bahan berkekuatan tinggi dan ditempatkan secara wajar di pintu keluar ekstraktor serpihan untuk memecahkan serpihan besi yang menggumpal. Mengurangi risiko rollback dan meningkatkan pemanfaatan kerangka limbah.
 Seri:TYSK-HB Tukang las pita tahan automatik yang tahan automatik
Berlaku untuk ARNCO 100XT, 200XT, 300XT. Mendukung pengelasan permukaan kawat berinti atau padat φ1.2-2.0. Dapat dilengkapi dengan pengelasan semprotan pistol tunggal dan pengelasan semprotan pistol ganda dua arah. Mendukung kontrol sistem PLC atau CNC.
