
Informasi Pengingat



Aug 19, 2026
Sebelum kopling mulai digunakan, satu mesin mempunyai keputusan akhir mengenai seberapa baik pemasangan ulirnya: unit bucking. Ini mengencangkan kopling ke casing atau pipa pada torsi yang terkontrol, dan ketika torsi tersebut salah, kegagalan sering kali muncul hanya setelah sambungan berfungsi. Komponen utama unit bucking menentukan keakuratannya, masa pakainya, dan biaya pengoperasiannya , dan masing-masing berhak mendapat pengawasan ketat sebelum membeli.
Unit bucking lebih sederhana daripada mesin bubut ulir dalam perawatan sehari-hari, namun gaya yang terlibat besar dan kesalahan yang dapat diterima kecil. Unit yang menghasilkan torsi di luar spesifikasi sebesar beberapa persen dapat menimbulkan kerusakan yang tidak terlihat pada saat itu dan mahal di kemudian hari. Tabel di bawah mencantumkan kelompok komponen utama; bagian berikutnya menjelaskan apa yang dilakukan masing-masing produk dan bagaimana pengaruhnya terhadap produksi.
| Kelompok komponen | Fungsi utama | Mengapa itu penting |
|---|---|---|
| Struktur reaksi rangka dan torsi | Menyerap torsi reaksi dan menjaga elemen kerja tetap selaras | Mengontrol konsistensi torsi dan umur alat berat |
| Kepala torsi | Mencengkeram dan memutar pipa atau kopling | Mengatur torsi maksimum dan kapasitas ukuran pipa |
| Penjepit cadangan | Memegang ujung koneksi yang berlawanan | Mencegah selip dan kerusakan benang |
| Unit tenaga hidrolik | Memasok tekanan dan aliran untuk rotasi dan penjepitan | Menentukan output puncak dan stabilitas shift-long |
| Pengukuran dan kontrol torsi | Mengukur dan mengatur torsi riasan | Mendefinisikan akurasi dan kepatuhan |
| Kontrol kelistrikan dan HMI | Menjalankan siklus, menyimpan resep, mencatat data | Mempengaruhi keamanan, ketertelusuran, dan waktu pergantian |
| Sistem bantu | Aplikasi obat bius, pelumasan, pendinginan, keamanan | Tingkatkan waktu aktif dan kualitas koneksi |
Unit bucking menghasilkan torsi, dan struktur yang menahannya menyerap reaksi yang sama besar dan berlawanan. Jika rangka tidak cukup kaku, penyelarasan antara kepala torsi dan tong cadangan berubah selama siklus, dan torsi yang dicatat oleh sistem kontrol tidak lagi sesuai dengan apa yang sebenarnya dialami oleh ulir.
Unit yang dibangun dengan baik menggunakan dasar besi cor yang berat atau fabrikasi baja yang dilas dengan rusuk internal dan bagian yang bebas tegangan. Geometri kritis adalah sumbu antara kepala torsi dan tong cadangan: mereka harus tetap konsentris di bawah beban maksimum . Rangka yang dibaut dan dapat kendor seiring berjalannya waktu akan tampak sebagai penurunan akurasi torsi, sehingga struktur satu bagian atau mesin presisi lebih disukai. Saat membandingkan alat berat, massa rangka dan kekakuan menunjukkan lebih dari sekadar torsi terukur saja.
Kepala torsi mencengkeram salah satu bagian sambungan dan memutarnya. Tiga bagian utamanya adalah spindel, rangkaian penggerak, dan rahang penjepit.
Spindel adalah poros dengan lubang besar yang dibawa oleh bantalan yang menangani beban radial dan aksial. Diameter lubangnya menentukan diameter luar pipa atau kopling terbesar yang dapat melewati kepala, sehingga lubang spindel adalah spesifikasi pertama yang dibandingkan dengan rangkaian produk Anda. Di belakang spindel, motor hidrolik dan gearbox reduksi mengalikan torsi ke nilai pengenal.
Mencengkeram adalah saat kualitas mesin menjadi terlihat. Rahang yang digerakkan secara hidraulik atau cetakan tipe slip menutup benda kerja dan mengirimkan torsi ke sambungan. Sisipan rahang disesuaikan dengan bahan pipa; sisipan yang aus atau tidak cocok memungkinkan terjadinya selip, dan rahang yang tergelincir adalah cara tercepat untuk mencetak benang premium. Kekuatan penjepitan juga harus dibatasi agar cengkeraman tidak meremukkan pipa berdinding tipis.
Penjepit cadangan menahan sisi berlawanan dari sambungan sementara kepala torsi berputar. Dalam unit bucking casing dan tubing, unit ini menggunakan rakitan pegangan lingkaran penuh atau tersegmentasi yang digerakkan oleh silinder penjepit hidrolik.
Cengkeraman cadangan setidaknya harus sekuat torsi maksimum alat berat, karena selip apa pun di sini berarti pipa berputar alih-alih sambungannya mengencang . Rahang juga harus mendistribusikan gaya secara merata sehingga tidak menandai badan pipa atau membuat pipa berdinding tipis menjadi oval, itulah sebabnya paket rahang disesuaikan dengan diameter luar dan ketebalan dinding setiap ukuran pipa.
Unit tenaga hidrolik menyuplai energi untuk putaran dan penjepitan: motor listrik, pompa, reservoir, manifold kontrol, katup pelepas tekanan, dan akumulator.
Akumulator penting karena torsi puncak bersifat intermiten. Mereka menyimpan energi selama waktu idle dan melepaskannya selama siklus pengisian, sehingga pompa yang lebih kecil dapat menghasilkan torsi puncak yang sama. Penyetelan katup mengontrol seberapa lancar peningkatan torsi; langkah yang tiba-tiba dapat mengejutkan benang dan menyebabkan rasa sakit.
Manajemen panas adalah masalah produksi. Pengoperasian yang terus-menerus akan meningkatkan suhu oli, sehingga mengencerkan oli dan mengubah pembacaan tekanan. Pendingin oli dan reservoir dengan ukuran yang tepat menjaga sistem dalam kisaran suhu yang stabil, dan stabilitas tersebut membuat loop kontrol torsi lebih konsisten di akhir perpindahan gigi.
Pengukuran torsi membedakan mesin bertenaga dari mesin presisi. Sistem langsung menggunakan sel beban atau sensor torsi pada drive train; sistem tidak langsung menghitung torsi dari tekanan hidrolik pada motor. Penginderaan langsung lebih akurat karena tidak termasuk efek gesekan dan suhu pada sirkuit hidrolik, dan lebih disukai bila nilai torsi yang terdokumentasi diperlukan.
Loop kontrol mengelola riasan secara berurutan: kontak, torsi ramping, penahan akhir, dan pelepasan. Beberapa pengoperasian memerlukan kontrol torsi saja; yang lain memerlukan kontrol torsi dan putaran, di mana sistem melacak sudut rotasi dan dapat mendeteksi ulir silang. Kontrol yang baik mempertahankan batas torsi atas dan bawah secara konsisten sekaligus menjaga siklus cukup cepat untuk laju garis.
Untuk pipa ladang minyak, kinerja yang terdokumentasi merupakan bagian dari penerimaan produk. Toko yang menjalankan casing dan tubing API 5CT biasanya meninjau Persyaratan kepatuhan API 5CT sebelum menerima catatan torsi unit.
Ketika jadwal berpindah antar ukuran casing, unit tersebut kontrol torsi dan perilaku pergantian menentukan berapa banyak waktu henti yang harus dikeluarkan untuk setiap perubahan ukuran.
PLC menjalankan siklus: penjepitan, penentuan posisi, peningkatan torsi, penyelesaian, dan pelepasan. HMI menunjukkan torsi target, torsi yang dicapai, jumlah siklus, dan alarm, serta menyimpan resep untuk berbagai ukuran pipa. Memasukkan resep alih-alih memutar katup manual menghilangkan sebagian besar variasi kualitas sambungan yang bergantung pada operator.
Sistem kelistrikan juga memiliki fungsi keselamatan: start dengan dua tangan, pelindung yang saling bertautan, penghentian darurat, dan penghentian otomatis ketika batas torsi terlampaui. Pencatatan data dan konektivitas jaringan memungkinkan setiap sambungan ditelusuri hingga ke parameter susunannya, yang semakin diharapkan dalam audit kualitas.
Komponen tambahan tidak menghasilkan torsi, namun menentukan apakah alat berat bekerja dalam satu shift penuh tanpa gangguan.
Senyawa benang melindungi permukaan benang dan mengontrol gesekan. Aplikator obat bius otomatis mengukur jumlah yang dapat direproduksi per sambungan, sedangkan aplikasi manual bervariasi dari satu operator ke operator lainnya: terlalu banyak senyawa dapat menyebabkan pengetatan yang berlebihan, dan terlalu sedikit akan meningkatkan risiko luka.
Bantalan utama, kotak roda gigi, dan permukaan geser memerlukan pasokan oli secara terus menerus. Hilangnya pelumasan adalah penyebab paling umum dari kegagalan bantalan dini pada mesin ini dan biasanya dapat dicegah. Sistem pendingin menjaga suhu oli di dalam jendela yang diharapkan oleh loop kontrol.
Pelindung yang saling bertautan dan mekanisme penggerak torsi menghentikan alat berat setelah kejadian abnormal. Di pabrik dengan throughput lebih tinggi, unit bucking terhubung ke konveyor dan peralatan pemuatan sehingga pipa bergerak secara otomatis. Dalam pengaturan tersebut, stasiun menjadi salah satu elemen jalur produksi cerdas penggandeng yang mengoordinasikan penanganan, inspeksi, dan pengencangan, serta jabat tangan PLC dan kecocokan waktu siklus sama pentingnya dengan nilai torsinya.
Kelompok komponen direduksi menjadi daftar periksa. Torsi terukur memerlukan margin di atas sambungan terberat Anda. Lubang spindel harus melewati kopling terbesar. Pengukuran torsi harus dilakukan secara langsung dan didokumentasikan untuk pekerjaan yang dikontrol API. Kecepatan pergantian tergantung pada rahang dan penyimpanan resep. Akses pemeliharaan menentukan berapa lama waktu yang dibutuhkan untuk perbaikan.
Ini adalah kriteria yang harus dijadikan perbandingan. Itu panduan pemilihan bubut unit bubut kopling casing dan tubing menjelaskan cara mencocokkannya dengan program produksi tertentu, sehingga keputusan didasarkan pada kemampuan terukur, bukan berdasarkan angka yang ditentukan.
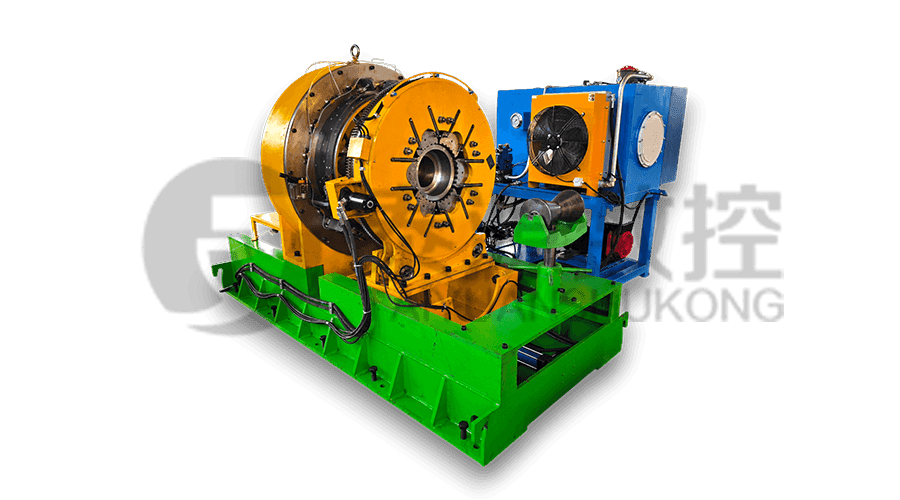
Salah satu contoh keputusan yang diterapkan dalam praktiknya adalah unit bucking kopling casing dan tubing seri TYSKNKJ-100, mesin berulir yang dibuat dengan jalur torsi terkontrol, cengkeraman aman, dan pergantian cepat. Hal ini ditujukan untuk pabrik yang memproses casing dan tubing dalam volume produksi dan memerlukan unit tersebut untuk menjaga toleransi dalam satu shift penuh.
Unit bucking melakukan satu pekerjaan yang terdengar sederhana — membuat atau memutus sambungan berulir dengan torsi terkontrol — dan setiap komponen utama ada untuk membuat pekerjaan tersebut dapat diulang. Rangka menyerap gaya, kepala torsi dan tong cadangan mencengkeram dan memutar, unit hidraulik menyuplai daya, sistem kontrol memastikan keakuratan, dan sistem kelistrikan serta bantu menjaga pengoperasian tetap aman. Kelemahan pada komponen apa pun pada akhirnya akan muncul sebagai kerusakan, pengerjaan ulang, atau pemeliharaan yang tidak terencana.
Di sebagian besar toko, unit bucking direncanakan bersama dengan mesin penguliran: mesin bubut memotong benang, dan unit bucking membuktikan bahwa bagian-bagiannya dirakit dengan benar. Mesin bubut sambungan pipa bor menutupi sisi pemotongan dari rangkaian produk yang sama, dan kedua mesin harus ditentukan dengan diameter luar pipa, jenis sambungan, dan laju produksi yang sama.
Produk Terkait
 Model:TYSK-630T Pipa bor, sambungan & kopling mesin bubut
Mesin ini mengadopsi sistem FANUC CNC dengan akurasi pemrosesan yang stabil dan fungsi pemrograman yang fleksibel untuk memastikan bahwa suku cadang yang diproses memenuhi standar industri yang ketat. Torsi tinggi dan desain beban berat dapat mengatasi pekerjaan terus menerus dalam jangka panjang dan memiliki daya tahan yang kuat.
 Model:TYSK-1355 Mesin bubut pemrosesan pipa minyak
Mesin ini mengadopsi sistem FANUC CNC dengan akurasi pemrosesan yang stabil dan fungsi pemrograman yang fleksibel untuk memastikan bahwa suku cadang yang diproses memenuhi standar industri yang ketat. Torsi tinggi dan desain beban berat dapat mengatasi pekerjaan terus menerus dalam jangka panjang dan memiliki daya tahan yang kuat.
 Model:TYSK-XQJ-550 Mesin Skiving Film PTFE Menengah & Besar
Dirancang untuk memproses blanko dengan diameter maksimum 550 mm dan panjang maksimum 1000 mm. Kami juga dapat menyesuaikan sesuai kebutuhan pengguna. Kecepatan dan ketebalan perubahan yang ramah dengan CNC.
 Seri:TYSK-NKJ Mesin sekrup/casing dan unit bucking kopling tubing
Alat berat ini menggunakan motor hidrolik, mekanisme mengambang mekanis, dan deteksi torsi waktu nyata, beradaptasi dengan pembengkokan material, dan mencegah deformasi material. Mesin bantu dikonfigurasi untuk membantu semi-otomatisasi.
 Solusi material yang panjang dan berat Mekanisme pemuatan dan pembongkaran otomatis untuk threading pipa
Mode dukungan fleksibel khusus dapat secara efektif mengurangi pengaruh pembengkokan benda kerja pada pemrosesan dan meningkatkan hasil. Sangat cocok dengan mesin bubut ulir pipa kami.
 Penghancur Chip Besi Modular Crusher kekuatan tinggi untuk chip
Bilahnya terbuat dari bahan berkekuatan tinggi dan ditempatkan secara wajar di pintu keluar ekstraktor serpihan untuk memecahkan serpihan besi yang menggumpal. Mengurangi risiko rollback dan meningkatkan pemanfaatan kerangka limbah.
 Seri:TYSK-HB Tukang las pita tahan automatik yang tahan automatik
Berlaku untuk ARNCO 100XT, 200XT, 300XT. Mendukung pengelasan permukaan kawat berinti atau padat φ1.2-2.0. Dapat dilengkapi dengan pengelasan semprotan pistol tunggal dan pengelasan semprotan pistol ganda dua arah. Mendukung kontrol sistem PLC atau CNC.
